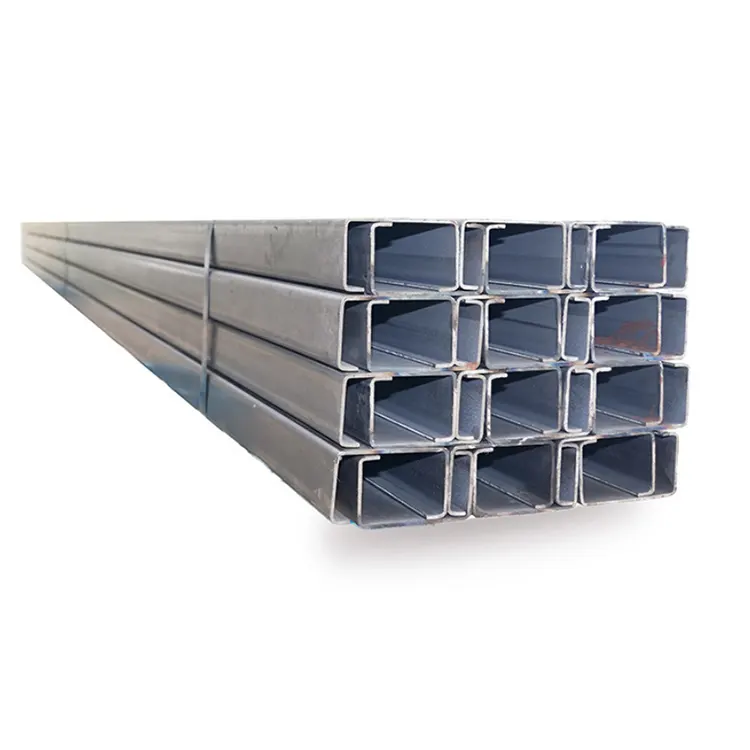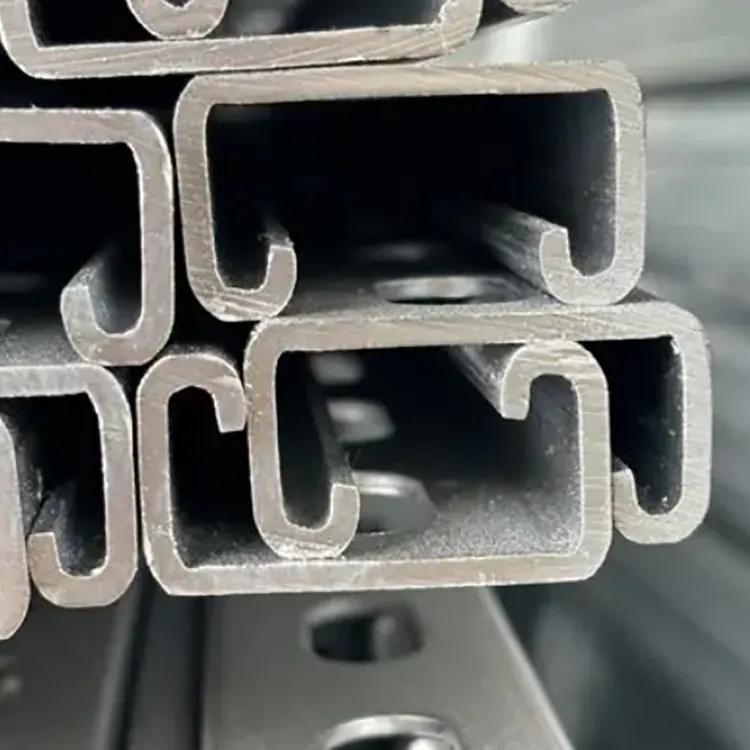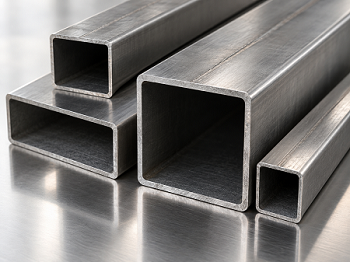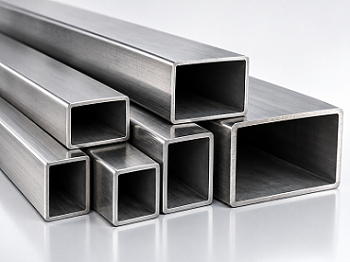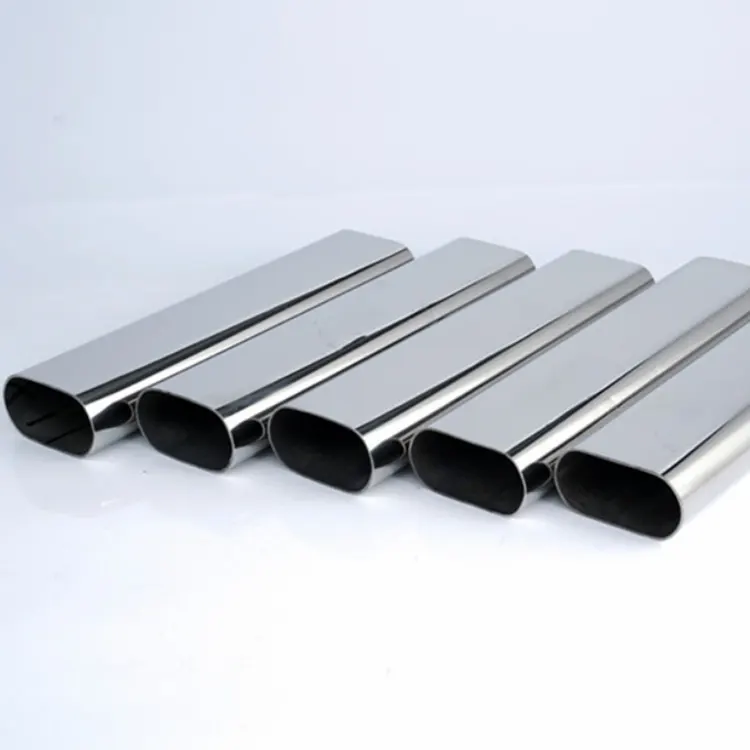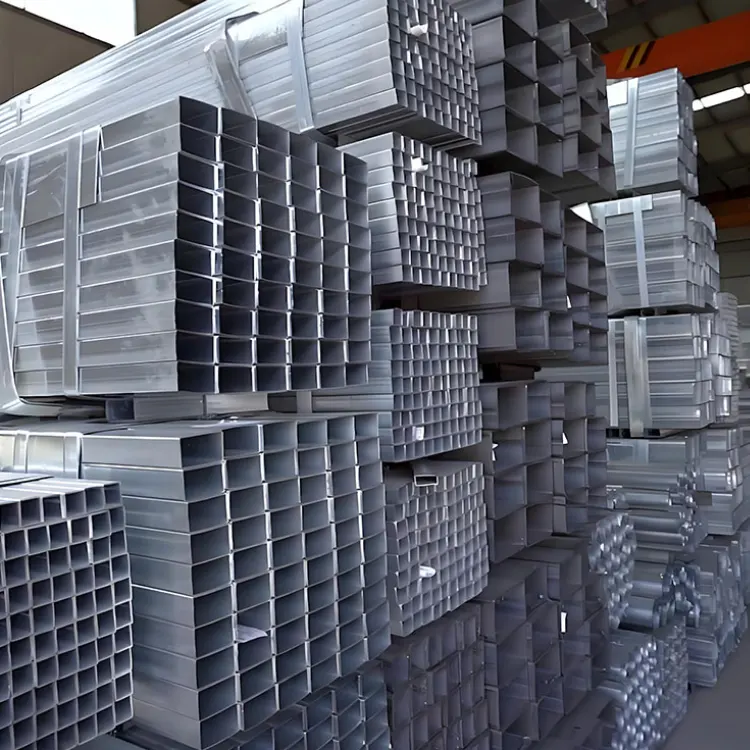
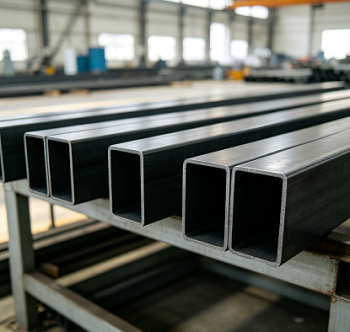
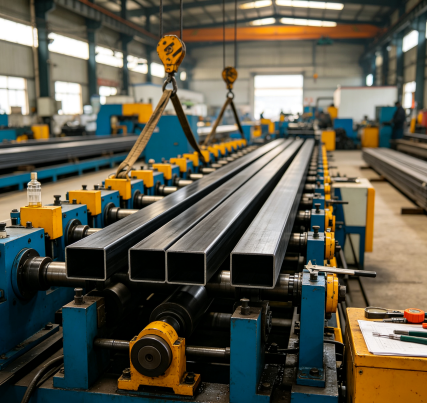
يعد السحب على البارد أبطأ طريقة لإنتاج الأنابيب المربعة، إلا أنه غالبًا ما يكون الطريقة الوحيدة لضمان عدم حاجة الميكانيكيين إلى قطع مخزون جديد. تبدأ عملية الأنابيب المربعة والمستطيلة المسحوبة على البارد بأنبوب دائري فارغ، إما مدرفل على الساخن أو ملحوم عالي التردد (HFW). اختيار المواد هو الأولوية الأولى، حيث أن عدد مرات السحب يعتمد على ليونة الفولاذ - على وجه التحديد، مقدار ما يمكن تمديده قبل التشقق.
يتم صلب الأنبوب الفارغ أولاً. الرسم على البارد يسبب تصلب العمل؛ البدء بفراغ ناعم وخالي من الإجهاد يضمن إمكانية سحب المقطع العرضي للأسفل عبر تمريرات متعددة دون تشقق الزوايا.
تتم إزالة قشور المطحنة عن طريق التخليل الحمضي، يليه تطبيق أغشية التشحيم القائمة على الفوسفات والصابون. وبدون هذه الطبقات، فإن الاحتكاك بين الفولاذ والقالب قد يؤدي إلى تمزيق السطح وتسريع تآكل القالب.
يتم تأرجح نهاية الأنابيب المربعة والمستطيلة المسحوبة على البارد (قطرها أقل) لتناسب القالب. ثم يتم سحبه من خلال قالب مربع أو مستطيل يحتوي على شياق داخلي - وهو مكون حاسم يمنع جدران الأنبوب من الانهيار ويمنع التجويف الداخلي من الانحراف عن المركز.
كل تمريرة تقلل عادةً مساحة المقطع العرضي بنسبة 10% إلى 20%؛ تجاوز هذا الحد يخاطر بتشقق الزوايا. التلدين المتوسط مطلوب لاستعادة اللدونة، وهو ما يفسر لماذا تتطلب التشكيلات شديدة التحمل غالبًا مرورين إلى أربعة تمريرات سحب ودورة إنتاج تمتد لعدة أسابيع.
يخضع الأنبوب النهائي لتقويم متعدد الأسطوانات، ومعالجة القطع حسب الطول، وإزالة الأزيز النهائي. إذا كان الرسم هو خطوة التشكيل النهائية، يتبع ذلك التلدين لتخفيف الضغط. وأخيرا، يتم قياس كل أنبوب، وتزييته، وتجميعه.
إذا كان سيتم قطعها ولحامها في إطار ببساطة، فعادةً ما تكون الدقة القياسية كافية - ومن الأفضل إنفاق المال على سمك الجدار. ومع ذلك، إذا كان الأنبوب يتطلب تصنيعًا آليًا، أو يعمل كسطح توجيه، أو يجب أن يتزاوج مع سطح مستوٍ آلي، فحدد التفاوتات عالية الدقة.
"الرسم الصلب" يوفر أعلى قوة وأقل تكلفة، لأنه يلغي خطوة التلدين النهائية. يؤدي التلدين إلى استعادة الليونة، مما يجعل المادة مناسبة للثني أو التسطيح أو المعالجة الشاملة. تنتج عملية التطبيع بنية مجهرية موحدة، مثالية للأجزاء التي يتم لحامها أولاً وتخضع للأحمال لاحقًا.
يتخلف العديد من المشترين عن استخدام الفولاذ من الدرجة 20# ويقومون ببساطة بزيادة سمك الجدار. يؤدي التبديل من 20# إلى 45# إلى رفع قوة الخضوع من 245 ميجا باسكال إلى 335 ميجا باسكال؛ وهذا غالبًا ما يسمح بتقليل سمك الجدار، مع توفير الوزن الذي يعوض الفرق في تكلفة المواد.
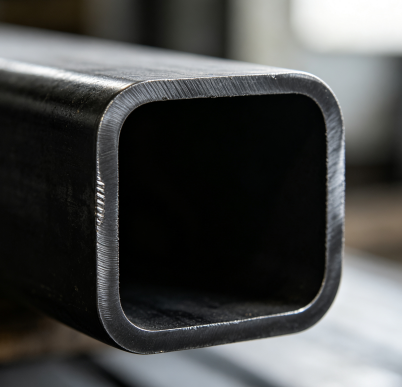
يزداد نصف قطر الأنابيب المربعة والمستطيلة المسحوبة على البارد مع سماكة الجدار - بالنسبة لسمك الجدار (S) ≥ 6 مم، يمكن الاحتفاظ بنصف قطر الزاوية ضمن 2.0S، بينما بالنسبة لـ 6-10 مم، يصبح 2.5S. إذا كان نصف قطر الزاوية صغيرًا إلزاميًا، فيجب أن يظل سمك الجدار ضمن نطاق أرق؛ إذا كان نصف القطر المحدد في الرسم غير ممكن من الناحية الفنية، فسنبلغك مباشرة.
البعد الذي يحدد نجاح التجميع - سواء كان التجويف الداخلي أو طول الجانب أو القطر - يجب أن يكون هو البعد الذي نتحكم فيه بشكل صارم؛ يرجى وضع علامة عليه على الرسم عند إرساله إلينا.
عادةً ما تستخدم العوارض الجسرية، وحوامل الدليل الخطي، وقواعد الروبوت، وإطارات طاولة العمل أحجامًا تتراوح من 50×50 إلى 120×120 مم، وتكون المواد عادةً 20# أو Q345. تحدد تفاوتات الاستقامة والطول الجانبي بشكل مباشر ما إذا كانت قضبان التوجيه ستظل متوازية بعد التثبيت؛ وبالتالي فإن هذه الطلبات عادة ما تتطلب مواصفات عالية الدقة.
تستخدم فواصل قضبان الربط، ودعامات كتلة الصمامات، وإطارات وحدة الطاقة أنابيب بحجم 40×40 إلى 100×100 مم. هنا، يعد كل من التجويف الداخلي وسمك الجدار أبعادًا وظيفية، لذلك نستخدم رسم الشياق بدلاً من الغمر المجوف (تقليل القطر بدون الشياق).
تتراوح المكونات مثل أعمدة الأسطوانة، والشرائح، وأذرع الشد، وحاملات شفرات الطبيب عادةً من 30×30 إلى 80×80 مم وغالبًا ما تستخدم فولاذ 45#، حيث يجب تشكيل مجلات العمود لتحمل التشغيل المستمر. عادة ما يتم طلب هذه الأجزاء في حالة ملدنة؛ يقوم العميل بإجراء المعالجة ثم يصلبها.
إطارات المقاعد، ورفوف السقف، ومكونات الإطار الفرعي، وقضبان القطر (الأحجام من 25×25 إلى 60×60 مم؛ المواد Q235 أو Q345). العوامل الرئيسية هنا هي قابلية اللحام والحفاظ على سمك الجدار الموحد في مواقع الأقواس الملحومة.
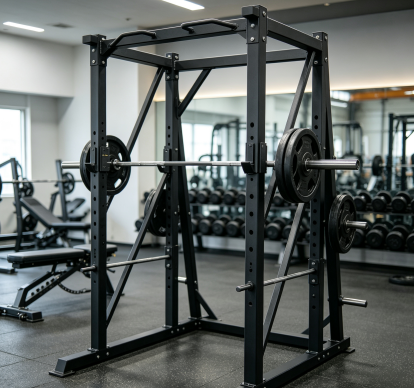
الأثاث المعدني، والمعدات الطبية، ومعدات اللياقة البدنية: هياكل أسرة المستشفيات، والمقاعد القابلة للتعديل، وإطارات معدات اللياقة البدنية، والمقابض التلسكوبية (أحجام 20×20 إلى 50×50 مم؛ سمك الجدار 1.0 إلى 2.0 مم). يعد توحيد سمك الجدار أمرًا بالغ الأهمية هنا لأن هذه الأجزاء عادة ما تكون مطلية بالمسحوق؛ أي خطوة في سمك الجدار سوف تظهر من خلال الطلاء.
أعمدة الدرابزين، ومقاطع الدرابزين، وإطارات الحوائط الساتر، وإطارات عربات المصاعد - باستخدام أنابيب مربعة ومستطيلة مرسومة على البارد حيث يكون نصف قطر الزاوية جزءًا لا يتجزأ من التصميم.
يقارن معظم المشترين هذه الخيارات الثلاثة. يعتمد الاختيار الصحيح على خاصية المادة المحددة الأكثر أهمية لأداء التجميع الخاص بك.
| ملكية | مسحوب على البارد (GB/T 3094-2012) | تشكيلها على البارد / تشكيلها على شكل لفة | قسم مجوف ساخن |
| التسامح الجانبي | +/- 0.20 إلى +/- 0.30 ملم بدرجة عالية | حوالي +/-1% من الجانب | حوالي +/-1% من الجانب |
| التسامح الجدار | +/-10% S أو أكثر إحكامًا عند الدرجة العالية | +/-10% S نموذجي | +/-10% S نموذجي |
| شعاع الزاوية | تم ضبطه بواسطة القالب، 2.0 S عند جدار رقيق | 2 طن إلى 3 طن من لفات التشكيل | أكبر وأقل تحكمًا |
| سطح | مصقول، مخلل، على نحو سلس | الانتهاء من مطحنة، علامات لفة خفيفة | متدرج، أكثر خشونة |
| قوة | أثار العمل البارد من خلال الجدار | أثار فقط في الزوايا | كما توالت |
| قسم مخصص | يحتاج إلى قالب مخصص | يحتاج إلى تغيير المرور | يحتاج إلى مجموعة لفة جديدة |
| نطاق الحجم الاقتصادي | جدار صغير إلى متوسط، ورقيق إلى متوسط | متوسطة إلى كبيرة، لمسافات طويلة | كبيرة، هيكلية |
| تكلفة الوحدة | الأعلى | أدنى | وسط |
تقع منشأتنا في Daqiuzhuang، Tianjin، حيث يتم توفير تقطيع الأنابيب، والتخليل، والسحب، والمعالجة الحرارية، والجلفنة على بعد بضعة كيلومترات. يمكننا تحويل الإنتاج إلى المواصفات الجديدة في أيام بدلاً من أسابيع. نحن نقتبس حتى الطلبات الصغيرة - لا يوجد حد أدنى لكمية الطلب (MOQ) - وتتبع الطلبات التجريبية نفس عملية الإنتاج مثل الإنتاج الضخم. الوثائق المصاحبة للشحنة؛ تشتمل كل دفعة على شهادة مادة (تدرج رقم الحرارة والتركيب الكيميائي والخواص الميكانيكية) بالإضافة إلى سجلات فحص الأبعاد والسطح الخاصة بنا. إذا كان المشروع يتطلب فحصًا من طرف ثالث، فما عليك سوى إبلاغنا بالمعايير ووكالة التفتيش عند تأكيد الطلب، وسنقوم بترتيب الفحص وفقًا لخطة أخذ العينات المطلوبة.
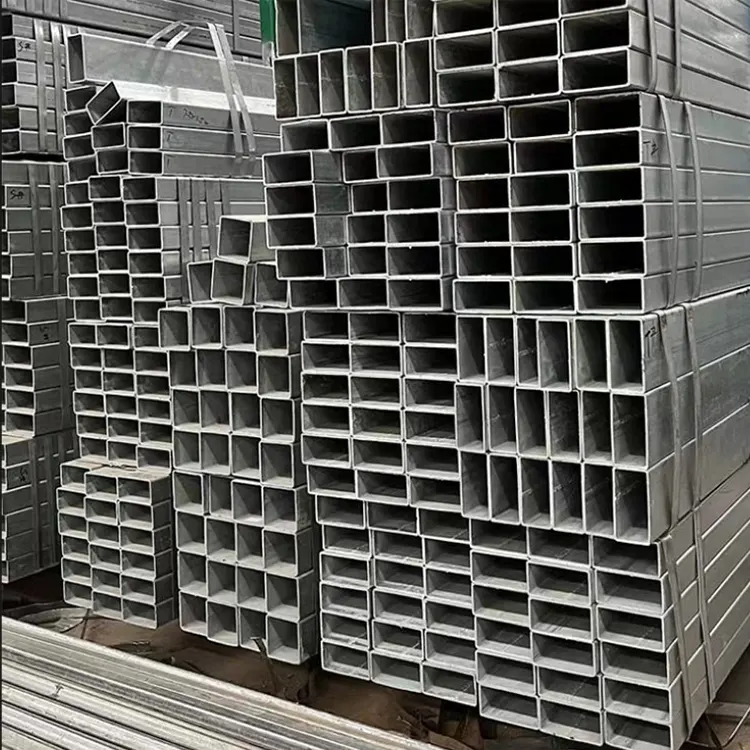
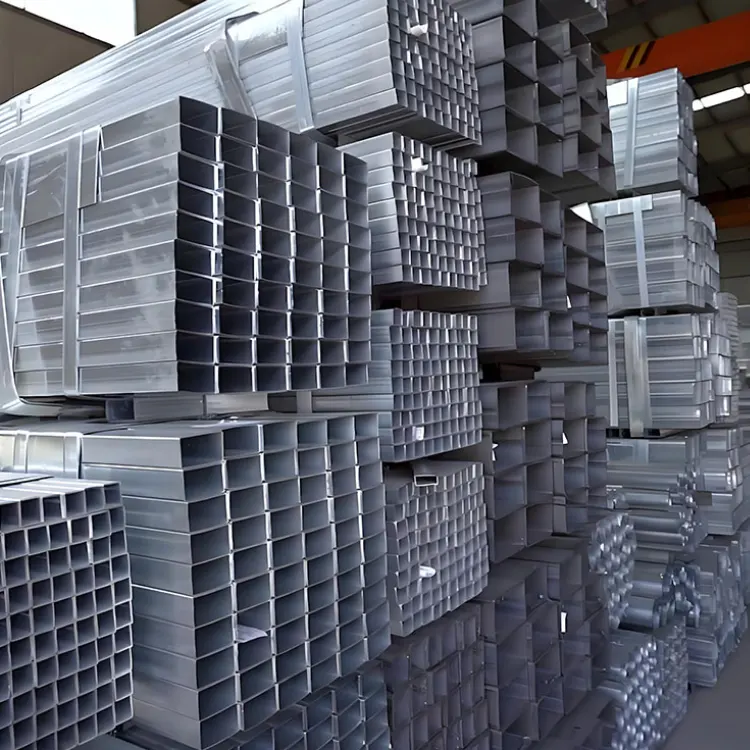
ج: بالنسبة للتطبيقات الخارجية، فإننا نقدم الجلفنة بالغمس الساخن، أو الجلفنة القياسية، أو طلاء المسحوق. من فضلك أخبرنا ببيئة التشغيل - مثل مناطق تحت الأرض، أو البحرية، أو مناطق الاتصال بالأسمدة، أو مناطق الغسل - وسوف نقوم باختيار الطلاء المناسب.
ج: وفقًا لـ GB/T 3094-2012، نقوم بالسحب البارد للدرجات 10#، 20#، 35#، 45#، Q195، Q215، Q235 (B، C، D)، وQ345 (B، C، D، E). تشمل شروط التسليم المسحوبة بشدة، أو الملدنة، أو الطبيعية.
ج: عادة ما تكون الدقة القياسية كافية للأجزاء التي يتم قطعها حسب الطول ولحامها في إطار. حدد الدقة العالية إذا كانت الأجزاء تتطلب تصنيعًا آليًا، أو تكون بمثابة أسطح توجيه، أو يتم تثبيتها بمسامير على أسطح مسطحة مُشكَّلة آليًا. الفرق كبير: بالنسبة لطول الجانب الذي يبلغ 50 مم، يكون ±0.40 مم مقابل ±0.30 مم؛ بالنسبة لـ 100 مم، تكون ±1% مقابل ±0.8%. يرجى إدراج الدرجة في استفسارك، وسوف نقوم بتأكيدها في الطلب.
ج: تتطلب الأنابيب المربعة غير القياسية قوالب متخصصة، ويجب تغطية تكلفة هذه القوالب من خلال الطلب؛ ولذلك، بدلاً من تحديد حد أدنى ثابت لكمية الطلب (MOQ)، فإننا نطلب حجمًا معقولًا للطلب.
ج: يتم توفير الأنابيب المربعة والمستطيلة المسحوبة على البارد في حالة مخللة وفوسفاتية ومزيتة قليلاً، مما يجعلها مثالية للتشغيل الآلي والطلاء.
ج: يتم تحديد هذه المعلمات بواسطة القالب والشياق، وليس بواسطة مشغل الآلة. يعمل الشياق على تثبيت التجويف الداخلي - وهو أمر بالغ الأهمية لسمك الجدار الموحد - بينما يحدد المظهر الجانبي لزاوية القالب نصف القطر. يتم أخذ القياسات في كل تمريرة، ويتم التحقق من المنتجات النهائية وفقًا لمعايير GB/T 3094-2012 لطول الجانب، وسمك الجدار، وتقعر/تحدب الجانب، ونصف قطر الزاوية، والاستقامة؛ يتم الاحتفاظ بالسجلات بواسطة رقم الحرارة.
عنوان
S213 منطقة جينغهاي، مدينة تيانجين، الصين
هاتف
بريد إلكتروني